一台双色注塑机因模具排气设计不当,试模阶段就出现烧焦痕,单次修模成本超过8000元,工期延误12天——这类隐性损失在塑胶模具与机械加工行业并不少见。华南地区注塑模具市场规模年增速约7.2%,但中小制造企业在设备选型、模具开发与加工精度上的试错成本,往往占到项目总投入的15%至22%。如何在前端把风险识别出来,是制造企业真正关心的命题。
从模具到整机,风险常藏在接口处
不少客户在采购快餐饭盒叠加模具或注吹一步法模具时,只关注型腔数量和成型周期,却忽略了与自家双色注塑机车床、铣床加工能力的匹配度。例如一套叠层模具若叠层间距公差超过0.05mm,注吹一步法成型时废品率会从3%攀升至11%以上。广州锦鹏环保科技发展有限公司在承接这类项目时,会先对客户现有设备做工艺复核,再给出模具流道与冷却水路的调整方案,避免“模具到了、机器吃不消”的被动局面。
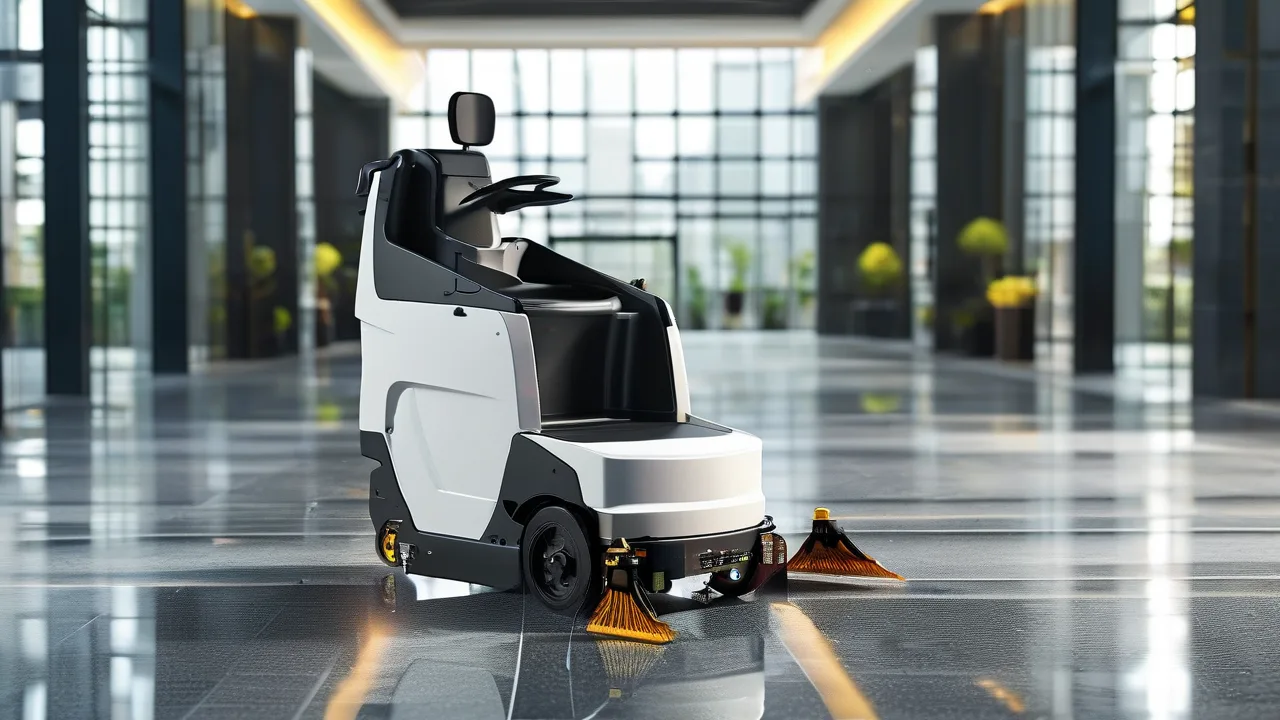
一个环卫设备客户的真实改造账
某市政环卫服务商原有三轮清运车32台,人工装桶效率低,单班次转运量仅4.2吨。该客户引入小型升降铲车与配套电动环卫设备后,通过液压升降平台与垃圾桶对接,单班次转运量提升至6.8吨,作业人员从3人减至2人,按当地人工成本测算,8个月即可收回设备增量投入。后续该客户又追加了电动环卫设备服务中的定期液压系统检测,将故障停机时间控制在年均6小时以内。这一案例说明,设备风险不只在于价格,更在于与作业场景的咬合度。
加工环节的精度底线
在车床、铣床、磨床加工与激光切割环节,材料批次差异会直接影响模具寿命。以某款双色注塑机配套模架为例,若模板平面度未达到0.02mm/300mm标准,合模后飞边概率增加近两成。企业通过来料光谱复检与粗加工后应力释放两道工序,把模具早期开裂投诉率压到0.7%以下。对于涉及纯水设备配套件的客户,还可参考纯水设备相关工艺对水质与管路洁净度的要求,反向约束注塑件脱模剂残留指标,减少二次清洗成本。
避开风险的核心,不是堆砌设备清单,而是把模具、注塑机与终端作业场景放在同一张工艺表上核算。从叠层模具的排气槽深度到升降铲车的举升曲线,每一个参数背后都对应着可量化的成本与工期。